 1.Проектирование штампа
Пресс-форма для литья под давлением воска предназначена для заливки расплавленного воска по чертежу дизайнера. 2. Инъекция воска
Воск впрыскивается в пресс-форму для создания шаблона. Эти одноразовые восковые шаблоны такие же, как готовые детали, но с учетом усадки. 3.Сборка модели
Восковые модели крепятся литником к бегунку, который прикреплен к чаше для заливки, образуя кластер. Этот кластер обычно называют деревом, которое необходимо для производства керамической формы. 4. Здание Shell
Оболочка создается путем погружения сборочного дерева в огнеупорный шлам, а затем в слой очень мелкого песка. После высыхания этот процесс повторяется снова и снова, пока не получится самоподдерживающаяся оболочка формируется. 5. Удаление воска
Керамическая оболочка помещается в высокотемпературный паровой автоклав, и воск расплавляется из оболочки. Это приводит керамическую оболочку в полость желаемой литейной формы, которую можно заполнить с расплавленным металлом. 6. Предварительный нагрев формы
Керамическая оболочка обжигается при температуре около 1100 °C (2000 °F) для выжигания последних следов воска, а также для создания высокотемпературной связи керамической системы и предварительного нагрева формы в подготовка к литью. 7.Выливание
Расплавленный металл заливается в обожженную керамическую оболочку методом гравитационной заливки. По мере остывания металла вся сборочная модель становится одной цельной отливкой.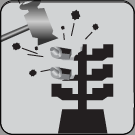 8.Кастинг Shake Out
После того как металл остынет и затвердеет, керамическая оболочка разрушается с помощью вибрации или гидроструйной обработки.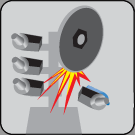 9.Отрезка литья
Затем отдельные детали литья удаляются из кластера с помощью высокоскоростной фрикционной пилы и отрезного круга. 10.Шлифовка литника
Все оставшиеся выступы, оставленные литниками, удаляются шлифованием литников. После операции процесс литья завершается, и металлическая деталь идентична исходной восковой модели. 11.Завершенное литье
Теперь отливки готовы к любым вторичным операциям, таким как термообработка, правка, механическая обработка, а также к любым указанным проверкам.